

ในฐานะที่เป็นองค์ประกอบการส่งสัญญาณหลักของอุปกรณ์ปั๊มเพลาปั๊มเหล็กมีความต้องการสูงมากสำหรับความแม่นยำความต้านทานความแข็งแรงและการสึกหรอ . เทคโนโลยีการตัดเฉือน CNC สามารถบรรลุการผลิตมวลที่มีประสิทธิภาพและแม่นยำ . ต่อไปนี้เป็นบทช่วยการผลิตที่สมบูรณ์เพลาปั๊มเหล็กของ CNC.

1. การเตรียมวัสดุและการปรับสภาพ
ควรเลือกเหล็กโครงสร้างคาร์บอนคุณภาพสูง 45# สตีลโครงสร้างโลหะผสม 40cr . วัสดุทั้งสองนี้สามารถตอบสนองความต้องการประสิทธิภาพเชิงกลของเพลาปั๊มหลังการบำบัดความร้อน . วัตถุดิบต้องยืดตัวและการทำงานของเส้นโค้ง ออกไปและ 8-10 mm ค่าอนุญาตให้ใช้ในการจองตามขนาดของผลิตภัณฑ์สำเร็จรูป . ในเวลาเดียวกันหลุมอีเจ็คเตอร์กระบวนการจะถูกเจาะที่กึ่งกลางของใบหน้าทั้งสองด้านเพื่อให้การอ้างอิงตำแหน่งสำหรับการประมวลผลทรงกระบอกภายนอกที่ตามมา
2. cnc lathe การประมวลผลคร่าวๆ
เลือกเครื่องกลึง CNC ที่ติดตั้งเครื่องมือหมุนทรงกระบอกภายนอกคาร์ไบด์ . เมื่อเขียนโปรแกรมการตัดเฉือนที่หยาบวิธีการตัดแบบเลเยอร์: ก่อนอื่นให้หมุนวงกลมด้านนอกเป็นφ55mm มีความจำเป็นที่จะต้องหยุดและตรวจสอบอุณหภูมิชิ้นงานทุกความยาวการตัด 300 มม. . หากเกิน 60 องศาจะต้องเย็นลงด้วยอิมัลชัน ความเร็วฟีดถูกตั้งค่าเป็น 80-100 มม./นาทีและความเร็วแกนหมุนจะถูกเก็บรักษาไว้ที่ 800R/นาทีเพื่อหลีกเลี่ยงการเสียรูปของชิ้นงานเนื่องจากแรงตัดที่มากเกินไป
3. เสริมความร้อนการรักษาความร้อน
ชิ้นงานหลังจากการตัดเฉือนแบบหยาบจะต้องมีอารมณ์: ให้ความร้อนชิ้นงานถึง 850 องศา (45# เหล็ก) หรือ 860 องศา (เหล็ก 40cr) ให้อุ่นเป็นเวลา 2 ชั่วโมงจากนั้นดับน้ำมันแล้วให้ความร้อน {}}} กำจัดความเครียดภายใน . ชิ้นงานจะถูกวางไว้ตามธรรมชาติเป็นเวลา 48 ชั่วโมงหรือเก็บไว้ในเตาอบ 120 องศาเป็นเวลา 6 ชั่วโมง .
4. cnc lathe finishing
แทนที่ด้วยเครื่องกลึง CNC ที่แม่นยำ (ความแม่นยำในการวางตำแหน่ง 0 . 01 มม.) และเครื่องมือจะถูกแทนที่ด้วยใบมีด CBN เซรามิกเพื่อปรับปรุงคุณภาพพื้นผิว . การตกแต่งใช้ "แคลมป์หนึ่งอันด้านบน" ชิ้นส่วนการประมวลผลที่สำคัญ ได้แก่ :
การจับคู่คอเพลา: ความแม่นยำของมิติจะต้องไปถึงระดับ 6 (φ50H6), ความขรุขระพื้นผิวRa1.6μm;
ร่องวงแหวนซีล: ความทนทานต่อความกว้างของร่องถูกควบคุมที่± 0.02 มม. และความเท่าเทียมกันระหว่างก้นร่องและแกนน้อยกว่าหรือเท่ากับ 0.015 มม.;
เธรดปลายเพลา: ใช้วงจรการตัดเธรด G76 เพื่อประมวลผล M20 × 1 . 5 เธรดละเอียดและข้อผิดพลาดมุมฟันไม่เกิน 1 องศา
5. การประมวลผลกุญแจเครื่องกัด CNC
ถ่ายโอนไปยังเครื่องกัด CNC ใช้เครื่องตัดกุญแจเหล็กความเร็วสูง (φ12mm) เพื่อประมวลผลกุญแจการส่งสัญญาณ . ผ่านการวางตำแหน่งวงกลมรอบนอกงานการวางวิธีการกัดชั้นจะถูกนำมาใช้ ความทนทานต่อความกว้างของร่อง H9, สมมาตรน้อยกว่าหรือเท่ากับ 0 . 02 มม. หลังจากการประมวลผลกุญแจและวารสารจะต้องตรวจสอบด้วยมาตรวัด GO และ No-Go
6. การบดที่แม่นยำและการรักษาพื้นผิว
กระบวนการสุดท้ายใช้เครื่องบดทรงกระบอกสำหรับการประมวลผลขั้นสุดท้ายบดวงกลมด้านนอกเป็นφ50H5และความกลมนั้นถูกควบคุมภายใน 0 . 005 มม. . สำหรับพื้นผิวการผสมพันธุ์ของวารสาร พื้นผิวที่ไม่จับคู่สามารถดำคล้ำเพื่อเพิ่มความต้านทานสนิม
7. การตรวจสอบคุณภาพ
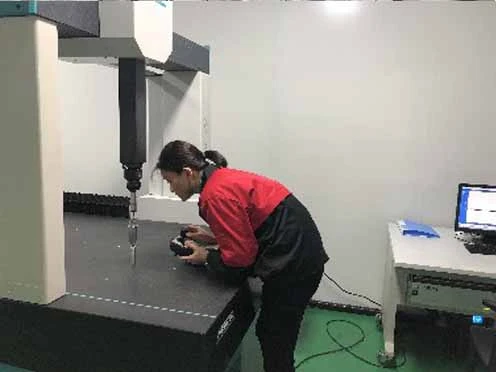
ใช้เครื่องวัดสามพิกัดเพื่อตรวจสอบขนาดคีย์: ข้อผิดพลาดเส้นผ่านศูนย์กลางของวารสารน้อยกว่าหรือเท่ากับ± 0 . 008 มม. และความตรงแบบเต็มความยาวน้อยกว่าหรือเท่ากับ 0 . 01 มม. . ชิ้นงานถูกตรวจสอบแบบสุ่มสำหรับการทดสอบแรงบิด เพลาปั๊มเหล็ก 45# จำเป็นต้องทนต่อแรงบิดที่สูงกว่าหรือเท่ากับ 300n ・ m โดยไม่ต้องเสียรูปพลาสติก
ในระหว่างการผลิต CNC ของเพลาปั๊มเหล็กควรให้ความสนใจเป็นพิเศษ: ควรทำความสะอาดพื้นผิวอ้างอิงตำแหน่งก่อนที่จะยึดชิ้นงานแต่ละชิ้นเพื่อหลีกเลี่ยงการยื่นเหล็กที่มีผลต่อความแม่นยำ ในระหว่างการผลิตจำนวนมากค่าชดเชยเครื่องมือควรได้รับการสอบเทียบทุก 2 ชั่วโมงเพื่อให้แน่ใจว่ามีความเสถียรของมิติ . ด้วยวิธีการแก้ปัญหานี้การผลิตมวลของเพลาปั๊มเหล็กที่มีอัตราการผ่านมากกว่า 98% สามารถทำได้ .}